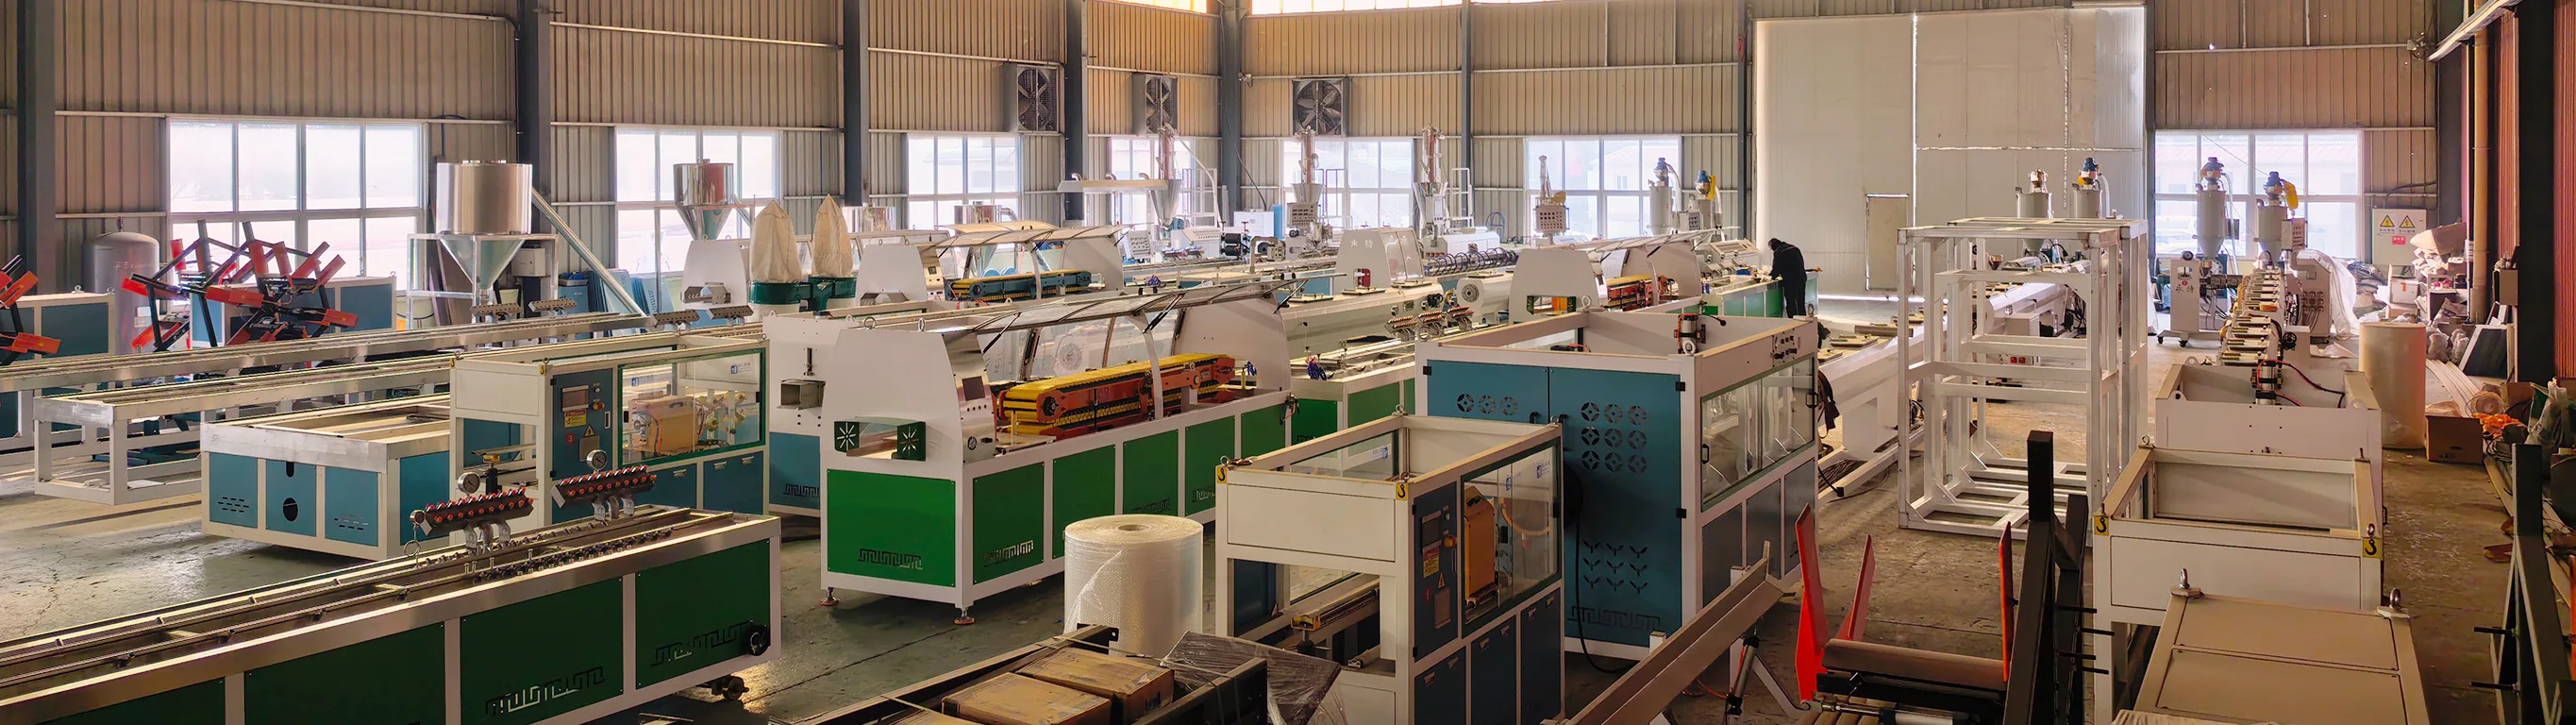
Holz-Kunststoff-Verbundwerkstoff (WPC)Die Co-Extrusion hat sich von einem Premium-Unterscheidungsmerkmal zu einem Mainstream-Produktionsstandard entwickelt. Bei Yongte wurde die Technologie in drei Kundenprojekten auf drei Kontinenten eingesetzt, jedes mit einer anderen Rohstoffstrategie und einem anderen Leistungsziel. Die folgenden Beispiele veranschaulichen, wie die Coextrusions-„Sandwich“-Struktur – eine verschleißfeste Oberflächenschicht, eine robuste Zwischenstrukturschicht und eine feuchtigkeitsbeständige Basisschicht – messbare Leistungsergebnisse liefert, wenn sie an die lokalen Materialgegebenheiten angepasst wird.
Fall 1: Kanada – Schlüsselfertiges System für PCB-Glasfaserrecycling
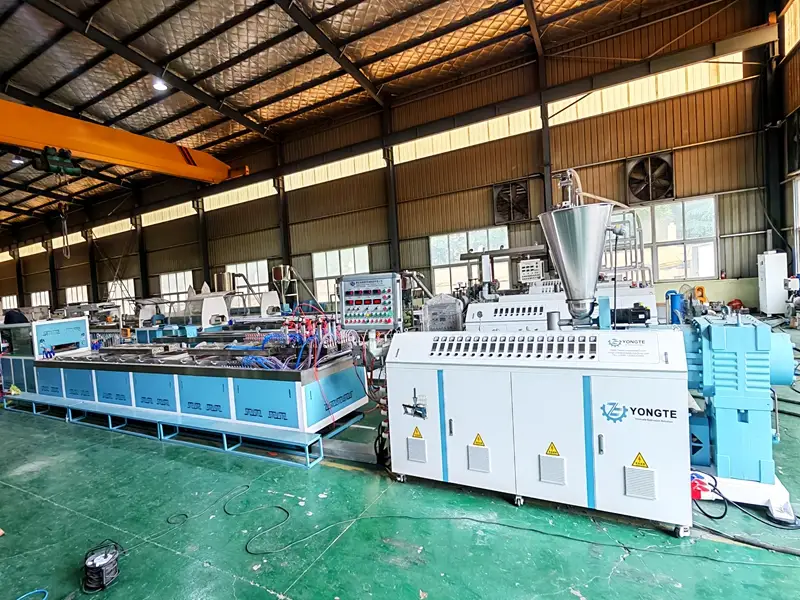
Ein kanadischer Kunde beauftragte Yongte mit der Lieferung eines schlüsselfertigen Co-Extrusionssystems, das darauf ausgelegt ist, Glasfasern aus Leiterplatten (PCB) zu leistungsstarken WPC-Terrassendielen zu recyceln. Die Kernschicht besteht aus recyceltem Kunststoff in Kombination mit PCB-recyceltem Fiberglas, während die Oberflächenschicht aus einem wetterbeständigen Material besteht, das für den Einsatz im Freien in Nordamerika entwickelt wurde. Die Ingenieure von Yongte führten vor Ort die Installation und Inbetriebnahme der kompletten WPC-Produktionslinie durch, die eine Mischmaschine, eine WPC-Granuliermaschine, eine Koextrusionslinie und Formen, eine Prägemaschine und eine Schleif-/Bürstmaschine umfasste.[Referenz:0]
Der kanadische Kunde stellte fest, dass „die Professionalität und Effizienz der Ingenieure von Yongte unsere Erwartungen übertroffen hat“ und fügte hinzu, dass wir mit der neuen Linie „jetzt bereit sind, die wachsende Nachfrage nach nachhaltigen, langlebigen WPC-Produkten auf dem nordamerikanischen Markt zu befriedigen.“[Referenz:1] Das Projekt zeigt, wie Coextrusion die Verwendung von recyceltem Fiberglas im Kern ermöglicht, ohne die Oberflächenqualität oder Witterungsbeständigkeit des Endprodukts zu beeinträchtigen.
Fall 2: Indien – Straßenabfallkern mit maßgeschneiderter Anti-Aging-Oberfläche
Für einen indischen Kunden lieferte Yongte ein WPC-Produktionssystem, bei dem die Kernschicht aus Straßenabfällen besteht, die mit verschiedenfarbigen Kunststoffen gemischt sind, ergänzt durch eine koextrudierte Anti-Aging-Oberflächenschicht mit benutzerdefinierten Farben.[Referenz:2] Diese Formulierung adressiert eine doppelte Herausforderung: die Umleitung gemischter Kunststoffabfallströme von Straßen und Infrastrukturprojekten und gleichzeitig die Herstellung von WPC-Produkten mit der Farbstabilität und Haltbarkeit, die für das heiß-feuchte Klima Indiens erforderlich sind.
Die Ausrüstung des indischen Kunden wurde im Jahr 2024 installiert und in Betrieb genommen und funktioniert reibungslos mit „hervorragender Leistung“.[Referenz:3] Die Verwendung von Straßenabfällen in der Kernschicht zeigt die Rohstoffflexibilität des Coextrusionsverfahrens: Da die Oberflächenschicht und die Kernschicht gleichzeitig extrudiert werden, aber unabhängig voneinander formuliert werden können, kann der Kern gemischte und farbige Kunststoffabfälle aufnehmen, die für eine Extrusion aus einem einzigen Material ungeeignet wären.
Fall 3: Rumänien – Co-Extrusion ersetzt einschichtiges WPC, Garantie übersteigt 10 Jahre
Ein rumänischer Kunde hat das Co-Extrusionssystem von Yongte übernommen, um die traditionelle einschichtige WPC-Produktion zu ersetzen, und bietet nun Produkte mit einer Garantie von mehr als 10 Jahren an.[Referenz:4] Dieser Wechsel von der einschichtigen zur co-extrudierten Produktion spiegelt einen breiteren Branchentrend wider: co-extrudierte WPC-Produkte übertreffen durchweg einschichtige Produkte in Bezug auf UV-Stabilität, Farbbeständigkeit und Oberflächenhärte, was es Herstellern ermöglicht, Garantiebedingungen zu verlängern und in höherwertigen Marktsegmenten zu konkurrieren.
Die Garantieverlängerung ist kein reiner Marketinganspruch. Coextrudierte WPC-Produkte erreichen eine Oberflächenhärte von 82 HDB und bieten eine vier- bis fünfmal höhere Verschleißfestigkeit als herkömmliche Holz-Kunststoff-Verbundwerkstoffe. [Referenz:5] Die coextrudierte Oberflächenschicht (z. B. ASA) weist nach 1.000 Stunden UV-Alterungstest eine Verblassungsrate von ≤ 5 % auf, wobei einige Produkte auch nach 10.000 Teststunden ein Aussehen der Güteklasse 4 oder höher behalten. Die Dimensionsänderungsrate bei Temperaturwechsel (82 °C bis -40 °C) beträgt ≤0,3 %, wodurch Verwerfungen und Verformungen wirksam verhindert werden.[Referenz:6]
Warum Co-Extrusion liefert: Die „Sandwich“-Struktur erklärt
Die Leistungsvorteile coextrudierter WPC-Produkte ergeben sich aus ihrem mehrschichtigen Aufbau. Der Prozess ermöglicht die synchronisierte Extrusion mehrerer Materialschichten und bildet eine Verbundstruktur, in der jede Schicht eine bestimmte Funktion erfüllt:
- Oberflächenschicht: Eine hochdichte, verschleißfeste und wetterbeständige Kappe – typischerweise ASA (Acrylnitril-Styrol-Acrylat) – sorgt für UV-Stabilität, Kratzfestigkeit und Farbbeständigkeit. Premium-Produkte verwenden eine 0,5–0,8 mm dicke ASA-Kappenschicht, die den Kern auf allen vier Seiten umschließt und so eine molekulare Verbindung zwischen Kappe und Kern schafft, die sich nicht ablösen oder delaminieren kann.[Referenz:7]
- Zwischenstrukturschicht: Ein robuster WPC-Verbundstoff, der Steifigkeit, Schlagfestigkeit und Tragfähigkeit bietet.
- Basisschicht: Eine feuchtigkeitsbeständige Schicht mit nahezu keiner Wasseraufnahme, die das Eindringen von Feuchtigkeit blockiert und so Schimmelbildung, Fäulnis und Rissbildung verhindert.
Jede Schicht erreicht eine hohe Grenzflächenbindungsfestigkeit – zum Beispiel 1,2 MPa – und sorgt so für eine stabile Gesamtleistung.[Referenz:8] Die mehrschichtige Verbundstruktur erreicht außerdem eine Dimensionsvariationsrate von ≤0,1 %, weist minimale Biegeleistungsschwankungen auf und erfüllt die Feuerwiderstandsklasse B1 und ist selbstverlöschend, wenn sie von der Flamme entfernt wird, ohne giftige Gase auszustoßen.[Referenz:9]
Rohstoffflexibilität: Das kommerzielle Argument für Co-Extrusion
Die drei Kundenbeispiele haben einen gemeinsamen Nenner: Coextrusion ermöglicht es Herstellern, kostengünstigere oder recycelte Materialien in der Kernschicht zu verwenden und gleichzeitig die erstklassige Leistung an der Oberfläche beizubehalten. Durch diese Entkopplung von Kern- und Oberflächenformulierung entsteht ein direkter Kostenvorteil.
Für den kanadischen Kunden besteht der Kern aus recyceltem PCB-Glasfaser; für den indischen Kunden Straßenabfälle gemischt mit farbigem Kunststoff; Für den rumänischen Kunden ermöglichte die Umstellung auf Co-Extrusion eine Garantieverlängerung, die Premium-Preise unterstützt. In jedem Fall bleibt die Oberflächenschicht ein Hochleistungsmaterial, während die Kernschicht die Kostensenkungs- und Recyclingziele übernimmt.
Abgesehen von den Materialkosten erfordern coextrudierte WPC-Produkte keinen Anstrich oder eine Renovierung – nur regelmäßiges Spülen mit Wasser – was die langfristigen Wartungskosten für Endbenutzer erheblich reduziert. Die hohle coextrudierte Struktur ist außerdem leicht, was die Transport- und Installationskosten senkt und sie für große kommerzielle Projekte geeignet macht.[Referenz:10]
Was das für WPC-Hersteller bedeutet
Die Konvergenz dieser drei Fälle lässt eine praktische Schlussfolgerung zu: Co-Extrusion ist für High-End-Hersteller keine Nischenkompetenz mehr. Es handelt sich um eine Produktionsplattform, die an unterschiedliche Rohstoffströme, unterschiedliche Klimaanforderungen und unterschiedliche Garantieziele angepasst werden kann. Für Hersteller, die überlegen, ob sie in eine Co-Extrusionslinie investieren sollen, ist die relevante Frage nicht, ob die Co-Extrusion die einschichtige Extrusion übertrifft – die Leistungsdaten belegen dies –, sondern welche Rohstoffstrategie und Oberflächenformulierung mit ihrer lokalen Materialverfügbarkeit und ihrem Zielmarkt übereinstimmen.