Probelauf einer Kunststoff-Schnittholz-Extrusionslinie für 50 mm dicke Massivplatten
Yongte führt den ersten Probelauf der Kunststoffschnittholz-Extrusionslinie für 200 x 50 mm dicke Massivplatten durch und optimiert den Formteil zur Lösung von Verformungsproblemen
1. Überblick über die Erstinbetriebnahme der Kunststoffschnittholz-Extrusionslinie
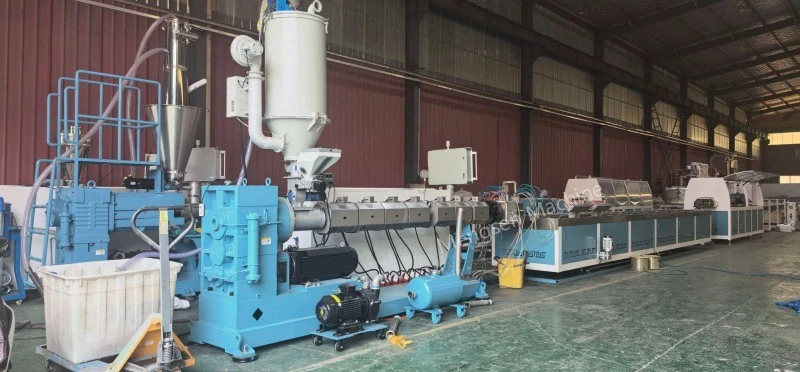
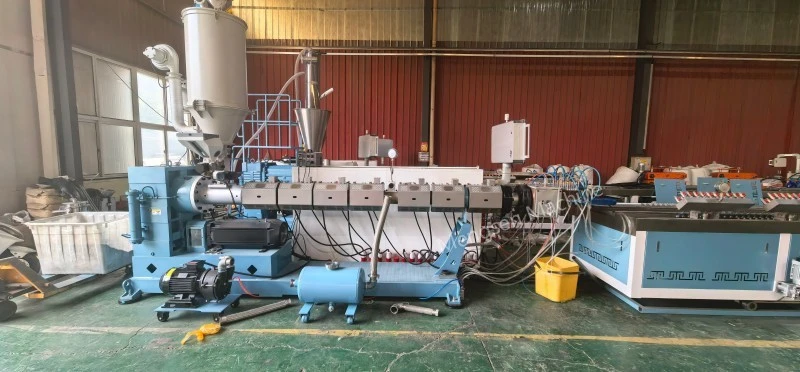
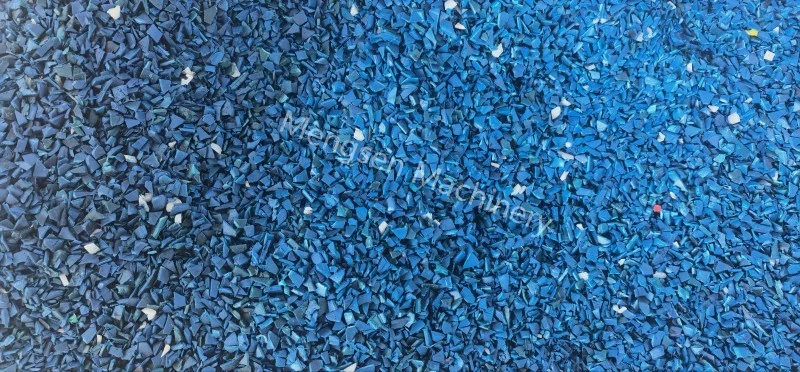
Kürzlich hat Yongte die erste Testproduktion seiner leistungsstarken Kunststoff-Schnittholz-Extrusionslinie erfolgreich abgeschlossen, die professionell für die maßgeschneiderte Produktion von massiven, dicken Kunststoffplatten im Format 200 x 50 mm konfiguriert ist. Diese Produktionslinie unterscheidet sich von herkömmlichen Extrusionsgeräten durch ein Verhältnis von Länge zu Durchmesser (L/D) der Zylinderschnecke von 36:1, gepaart mit einem energiesparenden Servoantriebssystem und vollautomatischen Betriebsmodulen. Im Einklang mit dem Konzept des Ressourcenrecyclings und der umweltfreundlichen Produktion wurden bei diesem Testlauf recycelte Kunststoffabfälle als Rohmaterial verwendet, wodurch die starke Anpassungsfähigkeit der Anlage an Kunststoffabfälle, die hocheffiziente Verarbeitungsfähigkeit und die intelligenten Produktionsvorteile sowie die Machbarkeit einer stabilen Massenproduktion von dickem Kunststoffholz vollständig bestätigt wurden.
2. Überlegener Plastifizierungseffekt von recycelten Kunststoffrohstoffen
Bei der Erstinbetriebnahme zeigte die Anlage eine hervorragende Kernleistung, insbesondere bei der Materialplastifizierung. Der Hochgeschwindigkeitsextruder profitiert von der professionellen Schneckenkonstruktion mit einem langen L/D-Verhältnis von 36:1 und bietet einen ausreichenden Schmelzhub und eine gleichmäßige Scherkraft für recycelte Kunststoffabfälle. Selbst bei komplexen Kunststoffabfallrohstoffen kann die Anlage ein vollständiges Schmelzen und eine homogene Plastifizierung erzielen und geschmolzenes Material mit gleichmäßiger Textur, stabiler Fließfähigkeit und ohne ungeschmolzene Partikel liefern. Darüber hinaus ist die Linie mit einem hocheffizienten Servomotor-Antriebssystem ausgestattet, das sich durch eine präzise Geschwindigkeitsregelung und einen geringen Energieverbrauch auszeichnet und so den Produktionsenergieverlust im Vergleich zu herkömmlichen Konstantfrequenzmotoren wirksam reduziert. Mittlerweile ermöglicht das integrierte automatische Zuführ- und Schneidsystem eine unbemannte kontinuierliche Produktion von der Zuführung des Rohmaterials bis zur Dimensionierung und dem Zuschnitt des fertigen Produkts und verbessert so den Grad der Produktionsautomatisierung und die Maßhaltigkeit der fertigen Produkte erheblich. Die überlegene Plastifizierungsqualität und die intelligente Konfiguration bilden eine solide Grundlage für die stabile Produktion von Hochleistungs-Recyclingkunststoffplatten.
3. Ursachenanalyse der Wölbungsverformung dicker Platten
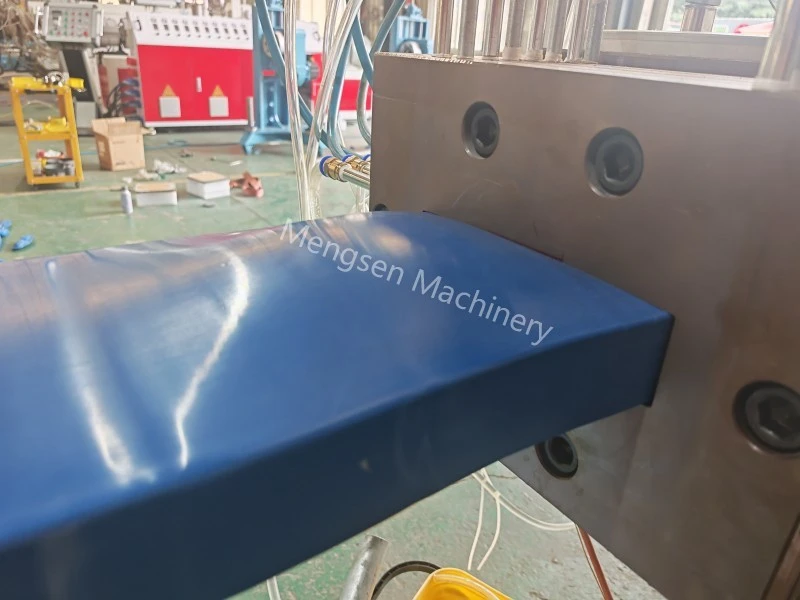
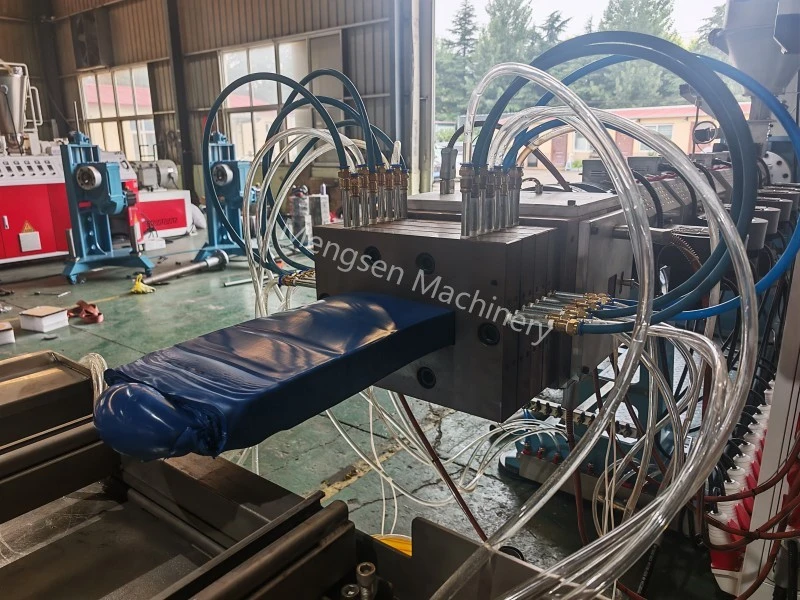
Dennoch traten gezielte technische Herausforderungen in der Formungsphase von ultradicken Massivplatten auf, was in der Industrie eine häufige technische Schwierigkeit bei der Produktion von dickem Kunststoffholz darstellt. Aufgrund der beträchtlichen Dicke des fertigen Produkts von 50 mm besteht während des Abkühlens und Formens ein deutlicher Temperaturgradient zwischen der Oberfläche und der Kernschicht der Platte. Die Plattenoberfläche kühlt und verfestigt sich schnell, während das innere Kernmaterial über einen längeren Zeitraum eine hohe Temperatur beibehält und im anschließenden Abkühlprozess eine kontinuierliche thermische Schrumpfung erzeugt. Die inkonsistente Abkühlungs- und Schrumpfungsgeschwindigkeit zwischen Außen- und Innenschicht führt zu unausgeglichenen inneren Spannungen, die letztendlich zu einer Ausbeulung in der Mitte und einer lokalen Verformung der 200 x 50 mm dicken massiven Platte führen. Es ist hervorzuheben, dass das Verformungsproblem ausschließlich durch die Nichtübereinstimmung der Formwerkzeugstruktur bei ultradicken Produkten und nicht durch unzureichende Plastifizierung oder Geräteleistungsmängel verursacht wird, was die hervorragende Gesamtleistung des Extrusionshosts und des automatischen Steuerungssystems von Yongte weiter bestätigt.
4. Gezieltes Optimierungsschema für den Bereich Formenbau
Basierend auf einer eingehenden Analyse der Testlaufdaten und der Produktionsbedingungen vor Ort hat das technische Team von Yongte bestätigt, dass sich die Kernlösung auf die strukturelle Optimierung des Formteilbereichs konzentriert. Mit Blick auf die Probleme des unausgeglichenen Schmelzflusses und der ungleichmäßigen Kühlformung bei ultradicken Platten wird das Team gezielte Verbesserungen an der Strömungskanalstruktur der Düse, dem Strömungsverteilungssystem und der Kühlanordnung durchführen. Durch die Optimierung des Schmelzflusswiderstands des Formabschnitts, die Ausbalancierung der Materialzufuhrgeschwindigkeit im Mittel- und Randbereich der Form und die Abstimmung mit einem abgestuften und gleichmäßigen Kühldesign wird die innere Spannungskonzentration dicker Platten wirksam beseitigt. Durch diese Optimierung wird die Abkühl- und Formgeschwindigkeit der Oberfläche und der Kernschicht des Produkts synchronisiert, der mittlere Wölbungsdeformationsfehler von 50 mm ultradicken Massivplatten grundlegend behoben und die allgemeine Dimensionsstabilität und Ebenheit der fertigen Produkte verbessert.
5. Abschluss der Testversion und anschließender technischer Upgrade-Plan
Dieser erste Probelauf hat die Kernvorteile der Anlage vollständig bestätigt, darunter die hocheffiziente Plastifizierungsfähigkeit von 36:1, die energiesparende Servoleistung und den hohen Automatisierungsgrad, während gleichzeitig die wichtigsten Verbesserungspunkte für das Formen dicker Produkte genau lokalisiert wurden und wertvolle Vor-Ort-Daten und praktische Erfahrungen für die formelle Massenproduktion gesammelt wurden. In der nächsten Phase wird Yongte den Abschluss der strukturellen Optimierung des Formteilbereichs und der Überprüfung der sekundären Inbetriebnahme beschleunigen, die Parameter des Extrusionsprozesses weiter an die 36:1-Schnecke mit langem Durchmesser anpassen und die Vorteile der Anlage wie stabile Plastifizierung, niedrigen Energieverbrauch und intelligenten Betrieb voll ausschöpfen. Ziel des Teams ist es, eine stabile, hochpräzise und hocheffiziente Massenproduktion von recycelten Kunststoffplatten mit großer Dicke zu erreichen und so das hochwertige Recycling, die Energieeinsparung und die industrialisierte Verwendung von Kunststoffabfällen zu ermöglichen.