Welche Rohstoffformel kann unsere PVC-Rohrmaschine verarbeiten?
Welche Rohstoffformel kann unsere PVC-Rohrmaschine verarbeiten?
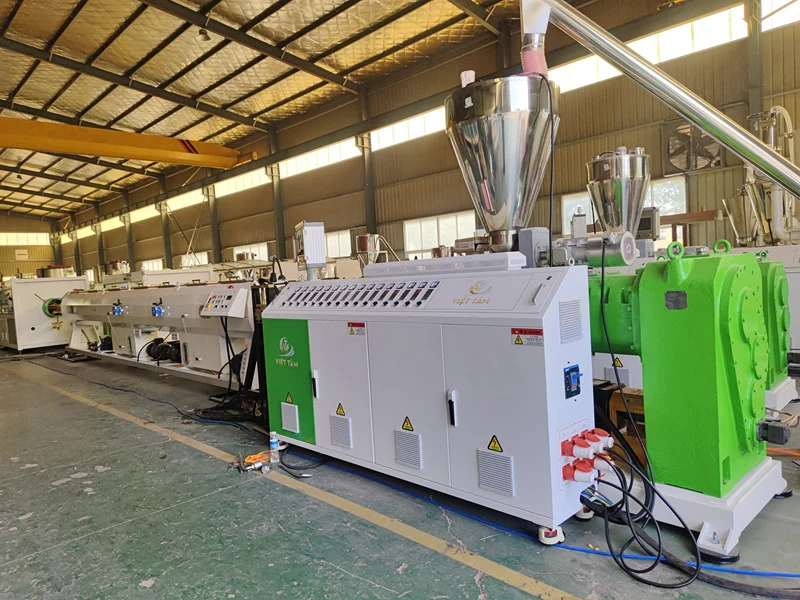
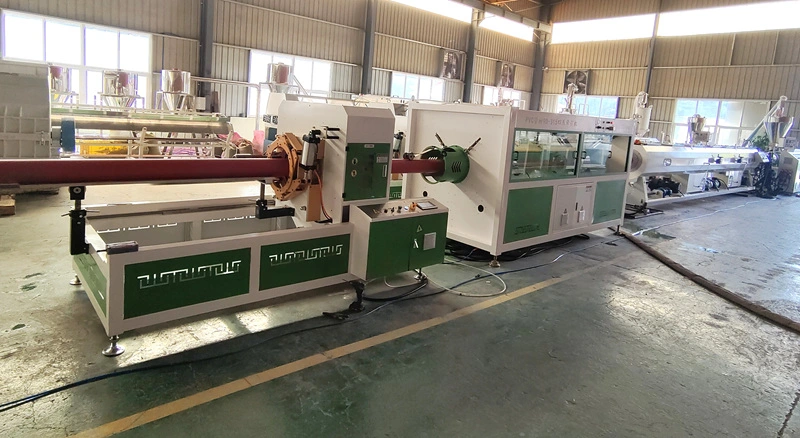
Die PVC-Rohrextrusionsmaschine verarbeitet hauptsächlichstarre UPVC-Formeln(SG5 / K65–K67 PVC-Harz, phr = Teile pro Hundert Harz). Unsere PVC-Rohrmaschine ist mit einer breiten Palette von PVC-basierten Rohstoffformulierungen kompatibel und so konzipiert, dass sie den unterschiedlichen Produktionsanforderungen unterschiedlicher Rohrspezifikationen und Anwendungsszenarien gerecht wird. Die Standardverarbeitungsformel basiert auf Polyvinylchlorid (PVC)-Harz als Basismaterial, wobei passende Verarbeitungshilfsmittel hinzugefügt werden, um die Extrusionsleistung und die Qualität des Endprodukts zu optimieren.
Abhängig von den spezifischen Produktanforderungen können wir auch modifizierte Rezepturen verarbeiten. Beispielsweise kann die Zugabe von Schlagzähmodifikatoren (wie CPE, ACR oder MBS) die Schlagzähigkeit von Rohren bei niedrigen Temperaturen erheblich verbessern, sodass sie für Installationsumgebungen in kalten Regionen geeignet sind. Für flammhemmende oder antistatische Rohre, die im Bergbau oder in speziellen Industrieszenarien eingesetzt werden, können entsprechende funktionelle Additive in die Formel eingearbeitet werden, wobei gleichzeitig die Kompatibilität mit den Extrusions- und Kalibrierungssystemen der Maschine gewährleistet ist.
Darüber hinaus können unsere Anlagen sowohl neue PVC-Mischungen als auch ordnungsgemäß formulierte recycelte PVC-Mischungen verarbeiten, sofern der Verunreinigungsgehalt und die Partikelgröße des recycelten Materials innerhalb des für eine stabile Extrusion geeigneten Bereichs gehalten werden. Die genaue Anpassung der Formel ist in der Regel auf den gewünschten Rohrdurchmesser, die Wandstärke, die Druckstufe und die relevanten Industriestandards zugeschnitten. Unser technisches Team kann Unterstützung bei der Formeloptimierung bieten, um Kunden dabei zu helfen, die ideale Produktionseffizienz und Produktleistung zu erreichen.
Hinweis: Die Formeln unterscheiden sich für Druckwasserrohre, Abflussrohre, elektrische Leitungen und CPVC. Doppelschnecken-PVC-Rohrleitungen sind für diese Trockenmischungsformulierungen Standard. Nachfolgend finden Sie einige Formeln als Referenz.
1. UPVC-Druckwasserrohr (geringer Füllstoffgehalt, lebensmittelechter Ca/Zn-Stabilisator, Referenz)
| Material | phr |
|---|---|
| PVC-Harz SG5 (K67) | 100 |
| Ca-Zn-Wärmestabilisator (bleifrei) | 3,0–4,0 |
| ACR-Verarbeitungshilfe | 1,0–1,8 |
| CPE-Schlagzähmodifikator (135A) | 5,0–8,0 |
| Stearinsäure (inneres Gleitmittel) | 0,3–0,6 |
| PE-Wachs / Paraffinwachs (äußeres Gleitmittel) | 0,2–0,5 |
| Rutil TiO₂ | 1,0–2,0 |
| Leichtes CaCO₃ | 5–15 |
2. UPVC-Abflussrohr (höherer Füllstoff, kostengünstig, Referenz)
| Material | phr |
|---|---|
| PVC SG5 | 100 |
| Verbundstabilisator (Typ CaZn/Blei optional) | 4,0–5,5 |
| ACR | 0,8–1,5 |
| CPE | 4–7 |
| Stearinsäure | 0,6–1,0 |
| PE-Wachs / Paraffin | 0,4–0,8 |
| TiO₂ | 0,5–1,5 |
| CaCO₃ (schweres Calcium) | 30–80 |
3. UPVC-Elektrorohr (hohe Füllmenge, geringe Schlaganforderung)
| Material | phr |
|---|---|
| PVC SG5 | 100 |
| Stabilisator | 4,5–6,0 |
| ACR | 0,8–1,2 |
| CPE | 2–4 |
| Schmiermittelpaket | 1,2–2,0 |
| CaCO₃ | 80–150 |