Ursachen und Lösungen für die Fehlausrichtung von WPC-Türleisten
Ursachen und Lösungen für eine Fehlausrichtung von WPC-Türleisten (Biegung, asymmetrische Leisten, ungleichmäßige Dicke, Verdrehung)
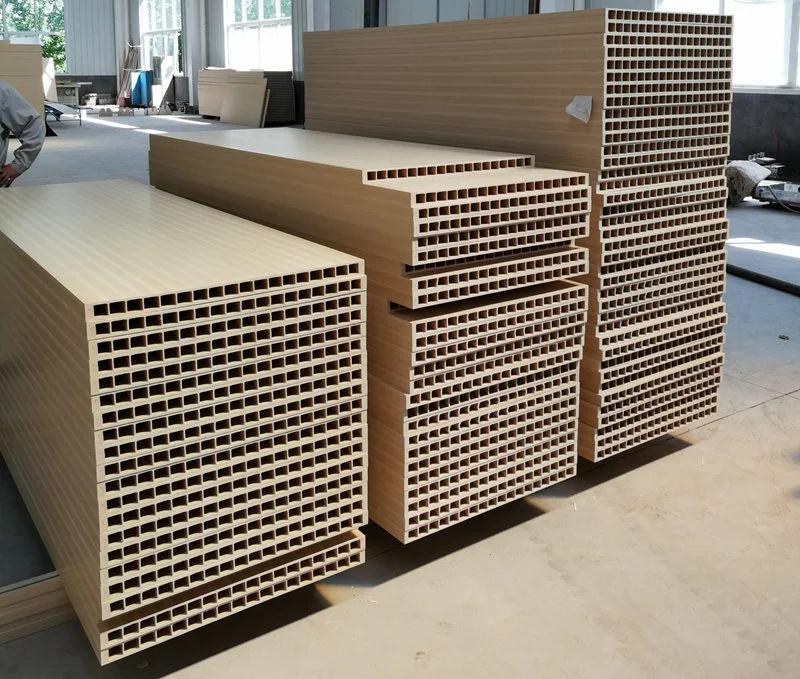
WPC-Türen werden durch Verbundverarbeitung aus PVC und Holzpulver hergestellt; Diese Türen weisen typischerweise eine Hohlstruktur auf und werden in einem einzigen Schritt mithilfe einer Extrusionsform geformt. Der hohle Innenraum ist in der Regel mit mehreren Verstärkungsrippenstreifen ausgestattet, um die Gesamtfestigkeit des Profils zu erhöhen. Wenn sich diese Rippenstreifen verziehen, wirkt sich dies nicht nur auf die Ebenheit der Oberfläche aus, sondern beeinträchtigt auch die strukturelle Tragfähigkeit des Profils, wodurch möglicherweise verhindert wird, dass die Verstärkungsstahleinlage bei der anschließenden Montage des Türblatts richtig eingesetzt wird – was sich direkt auf die Qualität und Installationsleistung der fertigen Tür auswirkt. Mithilfe ihrer umfangreichen Produktionserfahrung haben die Ingenieure von Yongte die häufigsten Ursachen für die Verformung von Rippenstreifen während des Extrusionsformprozesses für Holz-Kunststoff-Türen identifiziert und entsprechende, umsetzbare Lösungen entwickelt. Diese Lösungen ermöglichen es Produktionstechnikern, das Problem schnell zu diagnostizieren und zu lokalisieren, Produktionsparameter und Geräteeinstellungen umgehend anzupassen, die Fehlerrate zu reduzieren und eine gleichbleibende Produktionsqualität für Holz-Kunststoff-Türprofile sicherzustellen. Im folgenden Abschnitt werden die spezifischen Erscheinungsformen und Lösungsmethoden für jede potenzielle Ursache systematisch aufgeschlüsselt und nach ihrer Prioritätsstufe geordnet.
Die Verformung von WPC-Türverstärkungsstreifen bezieht sich im Allgemeinen auf innere Verstärkungsstreifen; Zu den häufigsten Erscheinungsformen gehören: seitliche Abweichung oder S-förmige Biegung der Streifen, ungleichmäßige Dicke (einige Abschnitte dicker oder dünner als andere), Gesamtverdrehung des Streifens, in schweren Fällen Trennung zwischen dem Verstärkungsstreifen und der Außenwand, Fehlausrichtung des Hohlraums oder Rückprallverformung nach dem Abkühlen und Formen.
Kernmechanismus: ungleichmäßiger Materialaustritt aus dem Maschinenkopf → asymmetrischer Formwiderstand → inkonsistente Kühlkontraktion → schiefe Zugkraftverteilung.
1、WPC-Tür, Düsenkopf und Form (am häufigsten – Fehlerbehebung priorisieren)
Ursache
1. Ungleichgewicht des Strömungskanals der Gussform: erheblicher Unterschied im Strömungswiderstand zwischen dem Rippenabschnitt und der Außenwand; Der Zufuhrkanal für die Rippe ist zu eng oder zu lang, was zu einer langsameren Materialflussrate im Vergleich zur Außenwand führt, was dazu führt, dass die Rippe gezogen und gebogen wird. oder örtliche Materialansammlungen im Strömungskanal der Rippe führen zu schwankenden Durchflussraten.
2. Ungleicher einseitiger Spalt in der Rippenmatrize: Eine Seite der Matrizenkante weist einen größeren Spalt auf, während die andere Seite einen kleineren Spalt aufweist. Das ausgeworfene Material ist auf der einen Seite dicker und auf der anderen Seite dünner, was zu einer inhärenten Biegeneigung beim Auswerfen führt.
3. Ungleichmäßige Düsentemperaturverteilung: Der Rippenbereich ist übermäßig hohen Temperaturen ausgesetzt, wodurch die Schmelze zu flüssig wird und anfällig für Dehnung und Abweichung ist. Der Rippenbereich ist übermäßig niedrigen Temperaturen ausgesetzt, was zu einer hohen Elastizität der Schmelze und hohen inneren Spannungen führt, die nach dem Auswerfen der Form zu Rückprall und Verformung führen können.
4. Kohlenstoffablagerungen am Düsenkopf; Holzpulverkokse haften an den Verstärkungsströmungskanälen, was zu lokalen Materialverstopfungen, Durchflussschwankungen und periodischen Fehlausrichtungen der Verstärkungsstäbe führt.
5. Die Verstärkungsstäbe (Matrizenkernstützstäbe) sind deformiert oder lose; Die Positionierungsstange des Formkerns ist falsch ausgerichtet, was bedeutet, dass die Position der Verstärkungsformung nicht in der Mitte liegt, was zu einer direkten Abweichung der Verstärkung während der Extrusion führt.
die Art und Weise, mit einer Situation umzugehen
1. Matrizenvorbereitung: Den Rippenströmungskanal schleifen, um die Entladungsraten zwischen der Außenwand und der Rippe auszugleichen; Erweitern Sie die Position der Rippe im Strömungskanal entsprechend, um eine ausreichende Versorgung mit Rippenmaterial sicherzustellen. die Rippenströmungsgeschwindigkeit sollte etwas gleich oder etwas langsamer als die der Außenwand sein; die Strömungsgeschwindigkeit der Außenwand darf nicht wesentlich schneller sein.
2. Kalibrieren Sie den Matrizenöffnungsspalt und stellen Sie die Verstärkungskante gleichmäßig ein. Überprüfen Sie die Stützstange des Formkerns, verriegeln und richten Sie ihre Koaxialität aus und ersetzen Sie alle verformten Stützstangen.
3. Zonenweise Temperaturkontrolle: Die Temperatur in der Verstärkungszone des Formkerns sollte etwas niedriger sein als die der Außenwand, um die Fließfähigkeit der Schmelze zu verringern und den Rückprall zu minimieren; Die Gesamttemperatur sollte 185 °C nicht überschreiten (bei PVC-Holz-Kunststoff-Verbundwerkstoffen, um die Verkohlung von Holzpulver zu verhindern).
4. Entfernen Sie regelmäßig die Form, um angesammelten Koks aus dem Koksmaterial zu entfernen. Bringen Sie während des Maschinenstillstands eine Wärmedämmung an, um zu verhindern, dass Holzpulver verkohlt und an den Wänden haftet.
2、WPC-Türformulierung und Materialfaktoren
Ursache
1. Ungleichmäßige Partikelgrößenverteilung und hoher Feuchtigkeitsgehalt: Wenn Feuchtigkeit erhitzt wird, schäumt sie und erzeugt Blasen in der Matrix; Dies führt zu einer inkonsistenten lokalen Festigkeit und einer ungleichmäßigen Kühlschrumpfung, was zu einer Biegung führt. Ist das Holzmehl zu grob, schwankt der Elastizitätsmodul der Schmelze stark.
2. Ungleichgewicht der Schmierung – Übermäßiges äußeres Gleiten: Die Schmelzoberfläche ist zu rutschig, was zu einem schlechten Kontakt zwischen der Rippe und der Formhülse führt, was zu Abweichungen führen kann; – Unzureichendes äußeres Gleiten: Hohe Reibung führt dazu, dass die Rippe unter einseitigem Zug durch die Formhülse verformt wird; – Unzureichendes inneres Gleiten: Eine hohe Schmelzeelastizität führt zum Rückprall beim Auswerfen aus der Form.
3. Zu hoher Calciumcarbonat-Füllstoffgehalt: verringert die Duktilität der Schmelze und beeinträchtigt die Einschnürungszähigkeit, wodurch das Material anfällig für Zugverzug wird.
4. Ungleichmäßige Materialmischung und Chargenschwankungen: periodische Änderungen der Schmelzviskosität, unterschiedliche Dicke der Bewehrungsstäbe und Auftreten einer S-Krümmung.
die Art und Weise, mit einer Situation umzugehen
1. Holzpulvertrocknung – Feuchtigkeitsgehalt kontrolliert <1 %; gleichmäßige Partikelgröße des Holzpulvers, um eine übermäßige grobe Pulverbildung zu verhindern.
2. Feinabstimmung des Schmiersystems: übermäßige äußere Reibung reduzieren; Sorgen Sie für eine ausreichende innere Reibung, um die Homogenität der Schmelze zu verbessern. Nehmen Sie geringfügige Anpassungen am Stabilisator vor, um die thermische Stabilität zu gewährleisten.
3. Stabiler Mischprozess: Die Hochgeschwindigkeits-Mischtemperatur und die Kühlaustrittstemperatur sind konstant und die Mischzeit pro Charge ist konstant.
3、Kalibrierung des Umformkühlsystems (Die Umformphase ist entscheidend für die Rippenformung)
Ursache
1. Asymmetrie zwischen der linken und rechten Vakuumformhülse: Übermäßige Vakuumsaugung auf einer Seite zieht die Rippen auf diese Seite, was zu einer Fehlausrichtung der Rippen führt. Übermäßiges Vakuum zieht direkt an den dünnwandigen Rippen, was zu einer Verformung führt. Ein unzureichendes Vakuum verhindert, dass das Profil richtig an der Formhülse haftet, was zu Positionsinstabilität führt.
2. Ungleichmäßige Kühlung des Wasserkanals im Formhohlraum: Die Innenseite kühlt schnell ab und schrumpft früh, was zur Verhärtung führt; Die Außenseite kühlt langsamer ab und schrumpft weiter, wodurch ein Schrumpfungsunterschied entsteht, der dazu führt, dass sich der Bewehrungsstab nach dem Abkühlen verbiegt.
3. Verschleiß oder Fehlausrichtung der Einführungsöffnung an der Formhülse: Wenn das Profil in die Formhülse eingeführt wird, ist es nicht zentriert, was dazu führt, dass die Rippe gewaltsam aus der Ausrichtung gebogen wird.
4. Die inneren Rippen der Formhülse entsprechen den Graten und Stufen des Formhohlraums. der einseitige Reibungswiderstand ist hoch.
die Art und Weise, mit einer Situation umzugehen
1. Stellen Sie das Vakuum auf beiden Seiten unabhängig ein, um ein ausgeglichenes Vakuumniveau zu gewährleisten. Erhöhen Sie das Vakuum nicht willkürlich. Das Vakuumniveau in Bereichen mit dünnen Wänden sollte entsprechend reduziert werden.
2. Überprüfen Sie den Wasserkreislauf auf Lecks oder Verstopfungen. Reinigen Sie alle verstopften Wasserkanäle. Installieren Sie zusätzliche Kühlwasserkreisläufe an den Positionen der entsprechenden Formkavitäten, um eine gleichmäßige Kühlung zu gewährleisten. Überwachen Sie die Einlass- und Auslasswassertemperaturen.
3. Passen Sie die Einstellstation an, um sicherzustellen, dass der Schneidkopf, die Einstellhülse und der Zugmechanismus alle koaxial sind. Eventuelle Grate an der Einstellhülse abschleifen; Ersetzen Sie die Einstellhülse, wenn starker Verschleiß festgestellt wird.
4、Traktion und Hauptmaschinenextrusionsprozess
Ursache
1. Ungleichmäßige Traktionssynchronisation oder ungleichmäßige Riemenspannung (ungleiche Spannung auf der linken und rechten Seite); ungleichmäßige vertikale oder seitliche Zugkraft (eine Seite ist stärker als die andere), wodurch das Profil seitlichen Kräften ausgesetzt wird und eine Biegung der inneren Rippen verursacht wird; schwankende Zuggeschwindigkeit (variierend zwischen schnell und langsam), was zu Veränderungen in der Rippendehnung führt.
2. Nichtübereinstimmung zwischen Extrusionsgeschwindigkeit und Ziehgeschwindigkeit: Wenn die Ziehgeschwindigkeit zu hoch ist, wird die Rippe gedehnt und dünner, was zu inneren Zugspannungen führt; Beim Herausnehmen aus dem Ziehprozess prallt es zurück und biegt sich; Ist die Ziehgeschwindigkeit zu niedrig, wird die Rippe zusammengedrückt, wölbt sich und erfährt eine Verformung.
3. Instabile Schneckendrehzahl; schwankender Schmelzedruck: pulsierender Ausfluss, periodische Variation der Rippendicke, wellenförmige Krümmung.
4. Der Abstand (Luftspalt) zwischen der Düsendüse und der Formhülse ist falsch: Wenn der Luftspalt zu lang ist, wird das geschmolzene Material frei in der Luft gedehnt, wodurch es zu Abweichungen kommt; Wenn der Luftspalt zu kurz ist, kann es dazu kommen, dass das Material mit der Matrize kollidiert.
die Art und Weise, mit einer Situation umzugehen
1. Traktorkalibrierung: Sorgen Sie für eine gleichmäßige Riemenspannung auf beiden Seiten und prüfen Sie den Riemenverschleiß; Überprüfen Sie die Stabilität der Zuggeschwindigkeit.
2. Passen Sie die Extrusions- und Ziehgeschwindigkeiten an: Halten Sie die Rippendehnungsrate auf ein Minimum; Streben Sie bei Holz-Kunststoff-Profilen eine möglichst geringe Dehnungsrate an, um innere Spannungen zu reduzieren.
3. Aufrechterhaltung eines stabilen Systemdrucks; Überprüfen Sie, ob das Filtersieb verstopft ist. Stellen Sie sicher, dass die Konfiguration des Filtersiebs geeignet ist, um Druckpulsationen zu minimieren.
4. Der Luftspalt sollte innerhalb von 10–20 mm gehalten werden, um eine seitliche Verschiebung des Profils vor dem Eintritt in die Formhülse zu verhindern.
5、Endgültiger Rückprall (die Verstärkungsstäbe verformen sich allmählich, nachdem die Abkühlung abgeschlossen ist)
Ursache: Restliche innere Spannung, falscher Abkühlungsgradient, zu schnelle Oberflächenkühlung, anhaltende innere Kontraktion und anschließende Verformung der Rippe. Gegenmaßnahmen: Kühlwassertank verlängern und Nachkühlung hinzufügen; Stellen Sie den Kühlgradienten von hoch auf niedrig ein und vermeiden Sie abruptes Abkühlen. Verringern Sie das Ziehverhältnis entsprechend.